
加热圈加热板
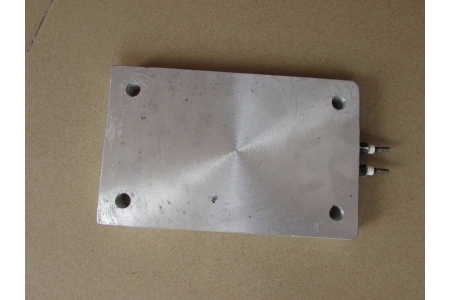
“加热圈”和“加热板”是工业加热领域两种形态、应用和选型逻辑截然不同的核心元件。简单来说,加热圈主要用于对圆柱形部件(如管道、机筒)进行包裹式加热,而加热板则用于对平面或大面积区域进行接触式传导加热。
下面为你详细解析两者的核心区别、技术分类及选型要点。
核心区别:加热圈 vs. 加热板
表格
下载为表格
导出为图片
特征维度 加热圈 (Heating Band/Ring) 加热板 (Heating Plate)
主要形态 环形、半环形、弧形,可定制法兰或弹簧卡箍。 平板、圆盘、异形板,可带孔位或凹槽。
典型应用 注塑机/挤出机机筒、热流道模具、管道伴热、阀门保温。 实验室电热板、工业压烫机、半导体晶圆基座、食品烘烤设备。
加热方式 以间接电阻加热为主,热量通过热传导从外壁传入被加热体。 电阻加热(传导)、红外辐射、电磁感应等多种方式。
安装方式 抱箍式、法兰式、弹簧式,紧密贴合圆柱面。 螺栓固定、嵌入式、支架式,确保平面接触良好。
温控特点 多段分区控温,响应速度快,需配合风冷/水冷防止过热。 整体或分区PID精准控温,热容量大,温度均匀性要求高。
主流技术分类与选型指南
无论是加热圈还是加热板,其技术路线都围绕发热体材料和传热方式展开。以下是当前市场的主流选择:
1. 加热圈的主流类型
表格
下载为表格
导出为图片
类型 核心特点 适用场景 选型要点
不锈钢云母/陶瓷圈 传统主流,成本低,耐温约400-500℃。 通用注塑机、挤出机,对温控精度要求不高的产线。 关注云母片层数和绝缘性;功率密度不宜过高,防止云母碳化。
铸铝/铸铜加热圈 一体成型,热容量大,温度均匀性极佳(±1℃)。 高精密注塑、医疗耗材、多段温区联动控制。 需确认热电偶孔位;升温较慢,适合连续生产。
陶瓷红外加热圈 远红外辐射,热效率>65%,表面温度可达700℃。 干燥料斗、PVC/TPU等热敏材料、洁净车间。 关注红外波长匹配度;需配反射罩提升热利用率。
电磁感应加热圈 非接触加热,节能30%-40%,表面低温,寿命长。 老旧设备节能改造、高负荷连续运行工况。 需配套专用控制柜;初始投资高,但长期回报显著。
2. 加热板的主流类型
表格
下载为表格
导出为图片
类型 核心特点 适用场景 选型要点
电阻丝/管加热板 结构简单,成本低,最高温约400-500℃。 实验室常规加热、食品保温、一般工业压烫。 关注面板材质(不锈钢/铸铁/铝);功率密度与散热条件匹配。
陶瓷红外加热板 辐射加热,升温快,耐腐蚀,易清洁。 实验室消解、赶酸、半导体工艺。 关注陶瓷基板的抗热震性;是否支持程序升温。
电磁感应加热板 仅加热导磁金属,热效率极高,安全环保。 金属熔炼、热处理、高端实验室。 必须使用导磁锅具/工件;控制复杂,成本较高。
半导体/硅胶加热板 柔性贴合,超薄,温度均匀性极高(±1℃)。 晶圆蚀刻基座、精密医疗设备、真空环境。 关注绝缘等级和真空兼容性;需配合PID闭环控制。
关键选型参数与常见误区
1. 功率密度是生命线
加热圈:不锈钢圈一般 ≤ 3.5 W/cm²,铸铝圈 ≤ 4.0 W/cm²,陶瓷圈可达 5.0 W/cm² 以上。功率过高会导致内部绝缘材料(如氧化镁粉、云母)加速老化、击穿。
加热板:实验室板通常 0.5-1.5 W/cm²,工业压烫板可达 3-5 W/cm²。必须确保被加热物体能充分吸收热量,否则热量积聚在板面会导致温控失灵或元件烧毁。
2. “均匀性”比“最高温”更重要
对于加热圈,表面温差是关键指标。优质铸铝圈可做到 ±1℃,普通云母圈可能在 ±10℃ 以上。温差过大会导致塑料塑化不均、产品内应力大。
对于加热板,板面温度均匀性是核心。实验室级要求 ±1-2℃,工业级 ±5℃ 以内。选型时应要求厂家提供实测温度分布图。
3. 安装与接触决定寿命
加热圈:必须紧密贴合被加热体。间隙过大会导致局部过热、氧化加速。铸铝圈通常用螺栓紧固,云母圈用弹簧卡箍,安装后需检查间隙(一般要求 ≤ 0.5mm)。
加热板:平面度至关重要。被加热物体底面必须平整,必要时使用导热硅脂填充微观空隙,提升热传导效率。
4. 环境适应性
潮湿/腐蚀环境:优先选铸铝、不锈钢外壳或表面特氟龙涂层的加热板。加热圈需确认绝缘电阻和防护等级(如IP54)。
真空/洁净环境:必须选用低出气率材料(如陶瓷、特殊合金),避免使用普通云母或有机绝缘材料。
安全使用与维护要点
严禁空载/干烧:加热圈未安装到位、加热板未放置被加热物时,严禁通电。空载会导致温度瞬间飙升,数秒内即可烧毁元件。
可靠接地:所有金属外壳的加热元件必须有效接地,并建议加装漏电保护开关和超温保护器(独立于主温控器)。
定期检查绝缘:使用兆欧表测量冷态绝缘电阻,通常要求 ≥ 1 MΩ(部分高要求场景 ≥ 50 MΩ)。受潮或老化后需烘干或更换。
避免机械损伤:加热圈安装时不可用铁锤直接敲击,应使用木锤或橡胶锤;加热板避免重物砸击面板,防止陶瓷开裂或电阻丝变形。
关注冷却系统:对于注塑机/挤出机加热圈,风冷/水冷系统是标配。冷却失效会导致温度失控、材料分解甚至火灾