
加热圈加热板
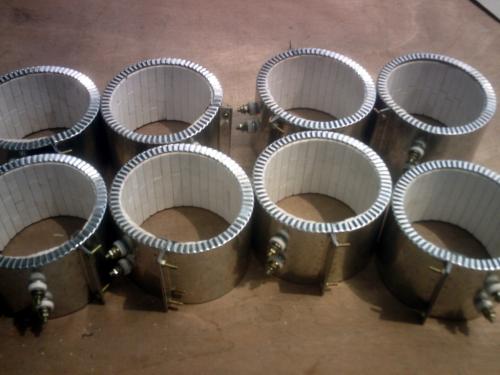
加热圈(电热圈/发热圈)和加热板(电热板)是工业加热领域中两类结构形态不同但原理相通的电热元件。加热圈呈环形,主要用于包裹圆柱形筒体(如注塑机料筒)进行外壁加热;加热板呈平板状,主要用于平面贴合加热(如模具预热、热封、恒温台)。两者在注塑、挤出、包装、食品机械等场景中常配套使用。
两者均基于电流焦耳效应工作:电流通过内部电热合金丝(镍铬合金或铁铬铝合金)产生热量,热量经绝缘导热介质传导至金属外壳,再通过接触传导加热目标物体。区别在于传热几何形态——加热圈为径向向内传热,加热板为平面单向传热。
加热圈
以电阻丝绕制在云母片或陶瓷芯上作为发热体,外包不锈钢板或铝板卷制成环形,两端通过螺栓或卡箍紧固在被加热筒体上。典型结构为"电阻丝→云母绝缘层→金属外壳"三层同心结构。
加热板
将电热丝均匀排布后铸入铝合金基体中(铸铝加热板),或将电阻丝封装于绝缘膜之间形成柔性加热片贴合于金属面板上。铸铝型为一体压铸成型,无拼接缝,导热均匀性更优。
类型 特点 典型应用
不锈钢云母加热圈 成本低,最高温度约400℃,结构简单 注塑机料筒、挤出机加热段
不锈钢陶瓷加热圈 耐温更高(可达700℃以上),绝缘性优 高温工况、实验室设备
铸铝加热圈 一体成型,导热均匀,寿命长,抗振动 注塑机、吹膜机、拉丝机
纳米红外节能加热圈 多层复合结构(远红外层+隔热层),节能30%~80% 注塑机/挤出机节能改造
感应加热圈 利用涡流效应加热,非接触式,升温极快 金属热处理、管道预热
加热板分类
表格
下载为表格
导出为图片
类型 特点 典型应用
铸铝加热板 铝合金一体压铸,导热均匀(温差≤±2℃),耐温400℃ 注塑模具预热、热流道辅助加热
云母片加热板 耐高温(可达800℃),绝缘性优,体积小 实验室设备、小功率恒温模块
硅胶加热板 柔性可弯曲,面源均匀,贴合性好 曲面罐体保温、管道伴热
陶瓷加热板 氧化铝基板+厚膜印刷电阻,击穿电压≥2.5kV 医疗美容仪、恒温培养箱
远红外加热板 辐射效率高,发射波长匹配水分子共振频率 干燥固化、中药材烘干
参数 加热圈 加热板
直径/尺寸 φ30mm~φ800mm(可定制) 50mm×50mm~1000mm×2000mm(可定制)
厚度 10mm~50mm 6mm~80mm
电压 24V / 110V / 220V / 380V 24V / 110V / 220V / 380V
功率范围 100W~30kW 200W~50kW
表面功率密度 2.5~4.5W/cm²(铸铝型) 2.5~4.0W/cm²(铸铝型)
最高工作温度 云母型≤400℃,陶瓷型≤800℃ 铸铝型≤400℃,陶瓷型≤800℃
温度均匀性 ±2℃~±5℃ ±2℃~±5℃
绝缘电阻 ≥50MΩ(冷态) ≥50MΩ(冷态)
使用寿命 普通型1~2年,铸铝型2~3倍 普通型1~2年,铸铝型2~3倍
📐 功率计算方法
铸铝加热圈/加热板的功率计算遵循以下工程公式:
表面负荷法(快速估算):
加热圈功率 = 直径(cm) × 3.14 × 高度(cm) × 表面功率密度(2.5~4.0W/cm²)
加热板功率 = 长(cm) × 宽(cm) × 表面功率密度(2.5~4.0W/cm²)
升温功率法(精确计算):
P = (m × c × ΔT) / (t × η)
其中:m为被加热体质量(kg),c为比热容[J/(kg·℃)],ΔT为升温温差(℃),t为升温时间(s),η为热效率(一般取0.6~0.8)。工程上通常再乘以1.2~1.5倍安全系数以补偿散热损失。
塑料机械:注塑机料筒加热(加热圈)+ 模具预热(加热板),是最核心的应用场景
挤出与吹膜:挤出机各段加热、吹膜机模头加热
包装机械:热封刀、热收缩通道、封口加热板
食品加工:恒温台、油炸锅加热、烘焙设备
橡胶制品:硫化机加热板、橡胶压延辊加热
实验室与医疗:恒温培养箱、灭菌器、恒温水浴
新能源:锂电池极片烘烤、电池生产辅助加热
加热圈与加热板的对比
表格
下载为表格
导出为图片
对比项 加热圈 加热板
几何形态 环形/圆筒形 平板形/弧形
传热方向 径向向内 平面单向
安装方式 套在筒体外壁,螺栓/卡箍固定 贴合平面,螺栓或嵌入安装
核心场景 圆柱形筒体加热(料筒、管道) 平面加热(模具、热封、恒温台)
定制重点 内径、宽度、开口方式 长宽尺寸、安装孔位、平面度
导热均匀:铸铝型一体成型,温度偏差可控制在±2℃以内
升温快速:铝材质导热系数高,升温效率较普通加热板提升约30%
寿命长:铸铝型发热体与铝基板紧密贴合,抗氧化抗变形,寿命为普通型2~3倍
安全可靠:内置高温绝缘材料,绝缘电阻≥50MΩ,杜绝漏电隐患
定制灵活:可按需定制尺寸、功率、安装孔位,支持平面、弧形等多种形状
🛒 选型要点
明确加热对象:圆柱筒体选加热圈,平面模具选加热板,曲面罐体选硅胶柔性加热板
确定工作温度:≤400℃选铸铝型,400℃~800℃选陶瓷型,更高温选云母或特种合金
功率匹配:根据表面负荷标准(2.5~4.0W/cm²)和升温时间要求计算所需功率
温度均匀性要求:精密注塑等场景需选铸铝一体成型,温差≤±2℃
节能需求:考虑纳米红外节能型加热圈,投资回报期一般6~12个月
安装空间:确认安装孔径、紧固方式和接线位置,非标尺寸需提前与厂家沟通定制