
加热圈加热板
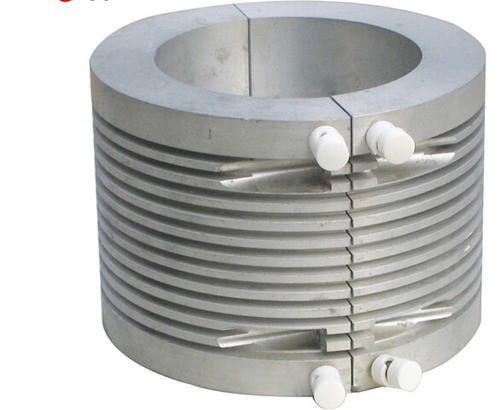
加热圈(电热圈/发热圈)和加热板(电热板/发热板)是工业电加热领域最常见的两类加热元件,前者为环形结构、主要用于包裹式加热,后者为平板结构、主要用于贴合式加热。两者核心原理相同——利用电热合金丝(如镍铬合金丝)将电能转化为热能,区别在于结构形态和适用场景。
主要类型
加热圈和加热板按发热体结构和外壳材质可分为以下几大类:
不锈钢云母型 150~450℃ 长寿命、保温好、耐腐蚀、抗磁场,表面负荷2.5~3W/cm² 注塑机、挤出机、模具加热
铸铝型 最高约400℃ 导热快、温度均匀(±3℃)、机械强度高,表面负荷2.5~4.5W/cm² 注塑机模头、热压模板、造粒机
铸铜/铸铜型 最高约500℃ 导热性优于铸铝,适合更高温度工况 化工设备、橡胶机械
陶瓷型 最高可达800℃ 耐高温、绝缘性优,适合小功率恒温场景 实验室设备、恒温模块
硅橡胶型 最高250℃ 柔性好、可贴合曲面,厚度约1.5mm,功率可达1.2W/cm² 管道伴热、油桶保温、医疗设备
电磁感应型 可达500℃以上 热转换效率>96%,比电阻式节电50%~80%,设备表面可触摸 造粒机、吹膜机、管道加热节能改造
工作原理
电阻式(主流)
电热合金丝(镍铬丝)缠绕在云母骨架或陶瓷芯上作为发热体,外包不锈钢、铸铝等金属外壳。通电后,电流通过电阻丝产生焦耳热,热量经外壳传导至被加热物体。
电磁感应式(节能型)
控制板将工频交流电整流逆变为18~30kHz高频交流电,通过感应线圈产生交变磁场,使金属料筒自身产生涡流发热。热量从料筒内部产生,热效率远高于传统电阻式外加热。
功率计算方法
加热圈/加热板的功率设计需综合考虑表面负荷、升温需求和散热补偿:
表面负荷法(快速估算)
铸铝加热圈/板表面负荷一般取 2.5~4.0W/cm²
加热圈功率 ≈ 直径(cm) × 3.14 × 高度(cm) × 表面负荷(W/cm²)
升温功率计算
P = (m × c × ΔT) / (t × η)
P:加热功率(W)
m:被加热物体质量(kg)
c:比热容(铝为900 J/(kg·℃))
ΔT:升温温差(℃)
t:升温时间(s)
η:热效率(一般取0.6~0.8)
总功率选型
P总 = (升温功率 + 散热功率) × 安全系数(1.2~1.5)
示例:250mm×400mm×500mm铝板模具,从20℃加热至180℃,耗时1小时,余量系数1.25,所需功率约为6.76kW。
加热圈与加热板的区别
对比项 加热圈 加热板
结构形态 环形/圆筒形 平板形/异形
安装方式 套在/包裹在被加热体外部 贴合在被加热体表面
适用对象 管道、料筒、螺杆机筒 热压模板、模具平面、罐体底部
典型设备 注塑机料筒、挤出机机筒 热压机、硫化机、模头法兰
使用注意事项
工作电压不得超过额定值的10%
接线部分应放在加热层和保温层以外,外壳应可靠接地
云母型加热器应存放在干燥处;若因长期放置导致绝缘电阻低于1MΩ,可在200℃左右烘箱中烘烤5~6小时恢复
电磁感应型线圈间距应≥60mm,线圈与发热体间距约15~18mm(含保温棉)
安装前需确认被加热体尺寸、工作温度、所需功率及电压等参数
主要应用领域
塑料机械:注塑机、挤出机、吹膜机、造粒机的料筒和模头加热
橡胶机械:硫化机、压延机加热
化工设备:反应釜、管道伴热、导热油加热
电缆机械:电缆挤出生产线加热
食品机械:封口机、热压成型设备
医疗设备:血液分析仪、试验管加热器
节能改造:传统电阻加热圈替换为电磁感应加热圈,节电率30%~80%
选型要点
明确被加热体材质和尺寸:决定加热圈/板的形状、内径/面积
确定工作温度范围:决定选用云母型(≤450℃)、铸铝型(≤400℃)还是陶瓷型(≤800℃)
计算所需功率:根据升温速度和散热条件,按上述公式计算
考虑安装空间:是否有足够空间安装保温层和接线端子
节能需求:对电费敏感的场景,优先考虑电磁感应加热方案,虽然初始投资较高,但6~12个月即可收回成本