
加热圈加热板
加热圈和加热板是工业加热领域应用最广泛的表面加热元件,主要应用于注塑机、挤出机、造粒机等塑料机械的料筒和模具温控,以及各类工业烘箱、反应釜的加热。结合你日常对工业电加热设备的选型与采购关注,以下为你梳理其核心分类、选型避坑指南及周边厂家的采购建议。
核心结构与工作原理
加热圈和加热板的核心原理都是通过内部嵌入的电阻丝(如镍铬合金)发热,将热量传导至外部金属或非金属基体,再传递给被加热物体。两者在结构上略有不同:
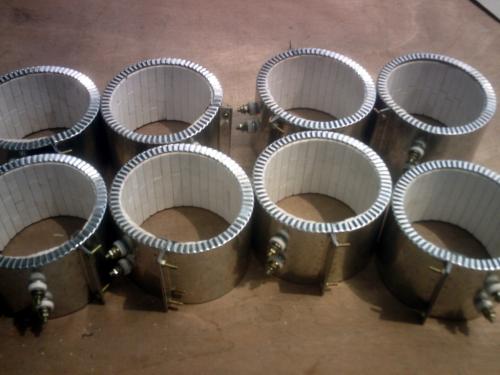
加热圈:呈环形结构,像“加热版的甜甜圈”,主要用于包裹圆柱形的料筒、管道或喷嘴。
加热板:呈平板或异形板状,主要用于贴合平面模具、压烫机热板或作为烘箱的发热组件。
选型关键参数指南
在工业采购选型时,建议重点确认以下四个维度的参数,以匹配实际工况:
明确加热材质与温度(决定基材选择)
铸铝/铸铜加热圈/板:将电热管浇铸在铝或铜合金内,导热极快、温度均匀性好、机械强度高。铸铝适用于≤350℃的中低温场合;铸铜导热系数更高,适用于≤650℃且对升温速度要求极高的精密注塑。
陶瓷加热圈/板:以陶瓷纤维为绝缘层,耐高温(可达600℃以上)、绝缘性好、节能效果显著,但质地较脆怕磕碰。适用于大多数注塑场景及高温工艺,是目前应用最主流的类型。
云母加热圈/板:电热丝缠绕在云母支架上,外部用不锈钢皮包裹。成本低、重量轻,但寿命相对较短,易烧毁。多见于老式设备或对成本极其敏感的场合,正逐渐被陶瓷加热圈取代。
铸铁加热圈/板:以管状电热元件为发热体,浇铸在优质金属合金外壳内。表面负荷可达4.5-6W/cm²,最高工作温度550-700℃,热分布均匀,消除了热点及冷点,寿命长且耐腐蚀。
弹簧式加热圈:采用优质不锈钢材料制成弹簧圈式结构,有圆形、方形及扁平截面多种形式,可带K型、J型或E型控温热电偶。广泛应用于热流道塑胶模具、吹塑机、挤出机及热嘴上,能自动补偿热胀冷缩。
工况温度与功率密度(决定发热效率与寿命)
表面负荷标准:铸铝加热圈/板的表面承受功率一般为2.5~4.0W/cm²;铸铁加热器表面负荷可达4.5-6W/cm²;弹簧式加热圈最大功率密度可达9W/cm²。
功率计算:需结合被加热物体的质量、比热容、目标温升和加热时间综合考量。工程速算公式:铝模升温功率 ≈ (质量 × 900 × 温差) ÷ 时间 × 1.3(安全+散热系数)。
避坑提示:只看功率不看匹配性是常见误区。3000W电热圈装在小口径料筒上,表面烫手但热量散不出去,反而烧坏自身。关键要看单位面积功率是否与设备散热能力匹配。
尺寸配合与安装方式(决定传热效率)
尺寸公差:加热圈内径必须与料筒外径紧密配合,间隙过大会导致传热效率低下、能耗增加。标称Φ120×50mm的电热圈,实际外径偏差±1.5mm就可能导致无法紧贴料筒,传热效率下降30%以上。
安装规范:安装前清除料筒和加热圈接触面旧料、油污、铁锈;对角均匀拧紧固定螺丝,确保全面接触;建议外部加装保温罩以减少热散失,热效率可提升约20%。
电压与接线方式
工业场景常用单相220V或三相380V,部分进口设备为110V或240V。
接线方式分为单端进线和双端进线,需根据现场电气布局选择。电源线连接需牢固,使用合适接线鼻,注意相序分配。
常见型号与周边厂家参考
市面上常见的加热圈/板型号包括铸铝/铸铜加热圈、陶瓷加热圈、云母加热圈、弹簧加热圈、铸铁加热圈/板等,不同型号对应不同的外形尺寸、电压和功率规格。
在采购渠道上,江苏及周边地区集中了大量电加热设备制造商。除了扬州本地有相关电气企业(如扬州鑫瑞电热、扬州星烁电热、扬州正武电气、扬州海悦电气、扬州禾丰电热、扬州海创电器、扬州华联电工、扬州中邦凌电器厂等)外,周边的盐城(如盐城庆邦电器、盐城泰亚电热、盐城市宏兴源电热等)、无锡、苏州等地也有众多具备非标定制能力的源头厂家。 建议在实际采购时,直接向厂家提供具体的介质类型、目标温度、安装尺寸和法兰标准,要求对方出具详细的选型图纸与功率计算书,以确保设备长期稳定运行。